如果把传统电弧焊比作“用热水慢慢烫开一块黄油”,那深熔焊更像是“用放大镜把阳光聚成针,直接扎进金属内部”。它不一定是某个单一工种,但在激光焊、电子束焊里,深熔焊是最能代表“高能量密度制造”的工艺之一。
一、热传导焊和深熔焊
激光焊通常按工件表面的功率密度来分:
热传导焊:功率密度一般在 10⁴~10⁵ W/cm² 量级,材料表面加热到熔点附近,热量靠热传导向内扩散,熔池像浅碗,熔深浅、变形小,适合薄板和精密件。
深熔焊:功率密度冲到 10⁶~10⁷ W/cm² 以上,金属表面不光熔化,还迅速汽化,蒸汽反冲把熔池“顶”出一个细长空腔,这就是“小孔”或“匙孔”。
小孔一旦稳定,激光就能沿着孔壁多次反射、被金属高效吸收,能量不再停在表面,而是直接送到材料深处。光束往前走,小孔跟着走,后方液态金属回填、凝固,留下一条“深而窄”的焊缝。一句话总结:热传导焊是“从外往里焐”,深熔焊是“打穿后再长合”。
二、深熔焊的三个硬指标
1、深宽比大
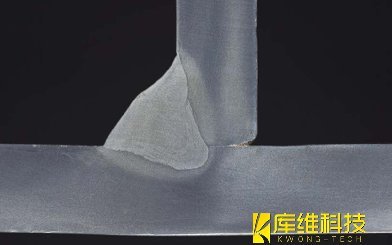
稳定深熔焊的焊缝深宽比常见可达 5:1 甚至 10:1。同样焊透 6 mm 不锈钢,电弧焊可能要开坡口、多层多道;光纤激光深熔焊在 6 kW 级、焊速 0.5~2.0 m/min 的条件下就可单道焊透,热输入约 30~100 J/mm。
2、热影响区小
激光加热和冷却都极快,周围母材“被烤”的范围窄,变形小。对汽车高强钢、电池结构件、薄壁箱体来说,这点比“能不能焊上”还重要。
3、可焊难焊材料
钛合金、不锈钢、部分铝合金都能上。小孔里的强搅拌还有利于气体逸出,配合氦、氩等保护气体,焊缝致密度通常优于普通电弧焊。
三、不是“功率拉满”就完事
深熔焊最怕“假深熔”:功率够高,但焊速、焦点、保护气体没匹配好,小孔时开时塌,结果就是气孔、咬边、飞溅、未焊透。
工程上有个很实用的经验关系:在聚焦条件固定时,熔深大致随激光功率增大、随焊接速度增大而减小。所以厚板不是只加功率,也要把光斑、离焦量、保护气吹法和装配间隙一起调。
四、它到底用在哪儿?
-
汽车:车身高强钢拼焊、电池托盘、电驱壳体;
-
新能源:储能箱体、锂电结构件,要的是密封 + 强度 + 少变形;
-
航天/轨交:钛合金、铝合金承力件,吃透“深焊+小变形”的红利;
-
船舶/压力容器:厚板单道焊透,减少多道焊带来的残余应力和返修。
对比传统 MIG/MAG 电弧焊,激光深熔焊的功率密度大约是电弧焊的 10²~10⁵ 倍,电弧焊常在 10³~10⁴ W/cm²,激光聚焦后可达 10⁵~10⁸ W/cm²。
深熔焊的本质不是“焊得猛”,而是把能量精准送进深度方向。它像在金属里挖一条瞬间存在的小隧道:光进去,金属熔化,隧道跟着光束走,后面又悄悄合上,留下一条又深又细的“金属接缝”。所以看深熔焊牛不牛,别只看“多少千瓦”,要看三件事:小孔稳不稳、深宽比够不够、热影响区小不小。