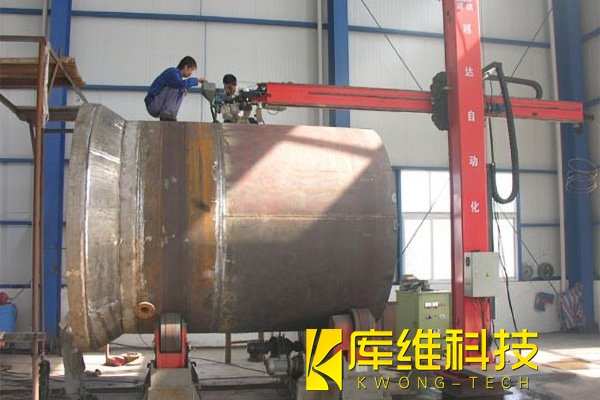
压力容器焊接产线的下一个技术爆点在哪里?
发布日期:2026-09-14 10:34 浏览量:
压力容器焊接的主战场,正在从"把焊缝填满"转向"用更少的金属、更少的热量、更少的人,焊出更可靠的接头"。传统埋弧焊、气保焊解决的是能不能焊的问题;而下一个阶段,行业比拼的是谁能把厚壁容器的焊接成本和质量波动同时压下来。
一、窄间隙激光复合焊
厚壁容器(50–120mm)传统上开大角度V形坡口,几十道焊层逐层填充,焊丝、工时和热输入都耗在坡口体积里。窄间隙激光填丝焊/激光-电弧复合焊用小角度甚至近I形坡口,激光负责深熔、电弧负责搭桥和填丝,直接重构厚板焊的经济性。
《焊接》2025年第7期发表的研究对Φ325mm×30mm的TP316L不锈钢管进行窄间隙激光填丝焊,焊缝无未熔合、气孔、裂纹,拉伸试样断在母材上,平均抗拉强度692MPa,弯曲180°不开裂。《焊接学报》2026年的研究在50mm厚超级马氏体不锈钢上用激光-TIG复合焊完成窄间隙填充,与V形坡口相比填充金属量降低近60% ,0℃冲击吸收能量达303J。《电焊机》2025年针对Q690高强钢的窄间隙激光-MAG研究则给出系统数据:坡口填充面积减少50.4%、热输入降低48.4%、效率提升47.8%。
国际上,德国亚琛工业大学开发的激光-埋弧复合焊已能在50mm厚结构钢上用正反两道焊层完成焊接,双丝版本可容忍1.5mm间隙和3mm错边。
二、焊缝跟踪与熔池闭环
容器筒体卷制误差、坡口加工偏差、热变形累积,使实际焊缝永远偏离编程轨迹。过去靠焊工肉眼和经验补偿,现在靠激光线扫、结构光视觉和电弧传感实时纠偏。2025年《电焊机》刊登的大型管板群缝数字化焊接系统,用多轴伺服加激光跟踪实现±0.2mm级定位,焊接合格率从85.7%提升至96.3%,8工位同步作业效率提高60%。行业实践数据也显示,AI焊缝跟踪在变间隙接头上可带来10%–30%的节拍改善和20%–50%的返修下降。配合焊接电源自动记录电流、电压、热输入并归档MES,TSG 21要求的"可验证、可追溯"从事后补记录变成了过程原生数据。
压力容器焊接产线的下一个爆点不是换某一台新焊机,而是"窄间隙热源重构 + 视觉闭环 + 数据合规"的系统级组合。对产线而言,改造逻辑要先上跟踪和数据闭环拿到质量稳定性,再逐步把厚板主力工序迁移到激光复合焊。单点换设备的时代过去了,系统能力才是分水岭。
相关文章
焊接变形控制的5个层级:从夹具设计到焊后矫形
模块化生产线破解压力容器与储罐的生产流程割裂难题
压力容器焊接的物联网革命:从单台机器人到数字化车间

压力容器焊接产线如何从拼价格转向拼质量

压力容器焊接,选埋弧焊还是气体保护焊?一文讲清楚
面向氢能储运的压力容器激光焊接解决方案
这些环境因素正在加速激光焊接堆积物形成,你的产线安全吗?
压力容器模块化方案:焊接精度±0.05mm,成本降低40%
压力容器焊接效率低?模块化生产线如何实现产能翻倍?