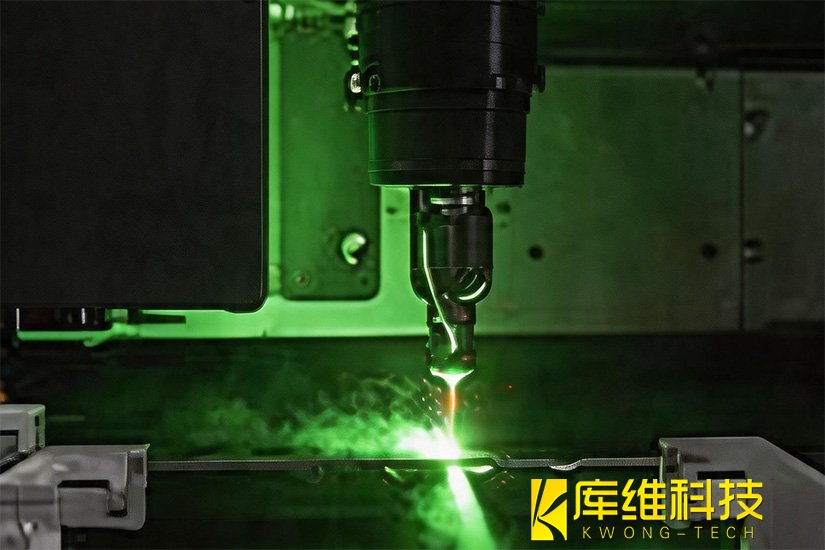
水导激光加工案例:钛合金航空紧固件加工
发布日期:2026-09-18 11:29 浏览量:
航空紧固件虽小,却是飞机结构里的“关节钉”。其中 TC4 因比强度高、耐蚀性好,被广泛用于飞机承力连接部位。但其加工难且工序繁琐,水导激光的实际应用正好解决了它这个加工难点。
一、TC4 传统加工的难点
TC4 的导热系数约 6.7 W/(m·K),大致只有 45 号钢的 1/5~1/7。 切削时热量不肯往工件深处跑,全堵在刀尖附近,局部温度轻松冲到 800~1000 ℃ 以上。结果很典型:
-
刀具粘结、扩散磨损快,硬质合金刀具寿命明显短于加工钢材;
-
钛化学活性高,高温下吸氧吸氮,表层形成硬而脆的硬化皮,后续切削更费刀;
-
弹性模量低,螺丝牙型、薄壁槽位容易“让刀”回弹,6H/6g 级螺纹精度难稳;
-
切削硬化层可达 10~30 μm,若变成白层/重铸状组织,后续服役时可能成为疲劳裂纹源。
二、水导激光
水导激光的思路:用高压微水束当“柔性光纤”,激光在水—空气界面全反射,沿水柱打到工件上。水既导光,又冷却、又冲渣。
对比气体辅助激光(GAL)切 TC4 的公开实验很说明问题:
-
气体辅助激光切缝深宽比可达 12~15,但氧气卷入,形成含 β-Ti 和氧化物的重铸层,表面粗糙度约 20 μm,并伴残余拉应力;
-
水导激光切缝深宽比 1.9~2.5(浅切缝/窄槽场景更友好),重熔渣和热量被水即时带走,重铸层与热影响区被显著抑制,表面粗糙度降到约 12 μm,表层还形成几百纳米氧化外膜+超细 α-Ti 内层;
-
水导激光加工后表层呈残余压应力,显微硬度升至 481.6 HV,室温与高温磨损率同时下降。
三、加工成果
在 TC4 航空紧固件试制中,水导激光用于头部异形槽+杆部减重微槽:
-
热损伤可控:无传统激光那种厚重铸层,热影响区量级远小于干激光;倾斜入射研究也显示,优化角度下可获得残余压应力(约 −167 MPa)和较细晶表层。
-
表面更“干净”:水束把熔融颗粒冲走,槽壁毛刺少,螺纹根部不再像车铣那样容易被切屑撕裂。
-
疲劳更友好:残余压应力+低粗糙度的组合,正好对冲航空紧固件最怕的疲劳启裂。
-
小批柔性好:换型不改刀具,改数控路径即可,适合多规格、小批量、高认证成本的航标件。
传统加工败在热堆在刀尖,干激光败在热留在表层,水导激光则把热当场冲走。光跟着水走,水带着热带走,紧固件留下的是干净槽壁、压应力和更高的疲劳底气。
相关文章

水导激光加工案例:铌硅合金精密打孔解决方案
水导激光加工设备里的水柱光纤到底是怎么工作的?
绿光为什么是水导激光的标配光源?

水导激光设备选型指南:三轴、四轴和五轴该怎么选?

水导激光加工设备常用的三种激光:紫外、绿光、红外该怎么选

电池制造新利器:水导激光切割铝箔,效率提升3倍且无毛刺

超快激光如何破解柔性屏切割良率困局

水导激光加工案例:引线框架材料精密切割

水导激光如何切割医疗器械中的记忆金属支架?