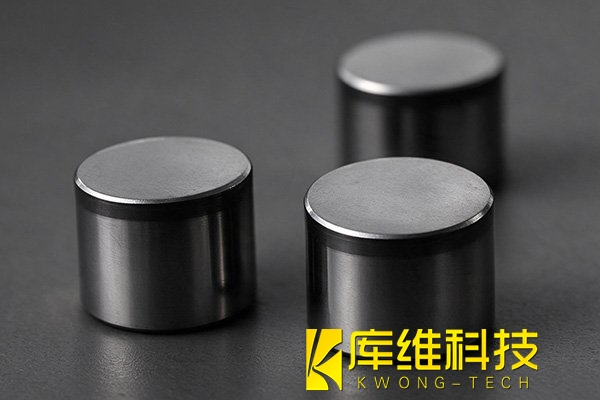
金刚石复合片(PDC)是石油钻头、矿用钻具上真正的破岩主力,金刚石微粉与硬质合金基体在六万大气压、1500℃级的高温高压下烧结而成,硬度逼近天然金刚石(HV 8000–10000),却同时极度"娇气",金刚石在空气中约700℃就开始氧化,惰性环境下超过1200℃即发生石墨化相变,而PDC复合层本身的断裂韧性又极低。
一、三种传统办法,卡在同一条界面
-
金刚石砂轮磨削最传统,表面质量高,但金刚石磨金刚石,砂轮损耗快、去除率极低,异形齿形效率受限。
-
电火花线切割靠钴粘结相导电起弧,但它是纯热过程,金刚石层表面石墨化,形成10 μm以内的变质层,且与基体之间存在裂纹;更麻烦的是富钴界面层被过量蚀除,界面强度先受损。
-
普通干式激光快,但热影响区大,金刚石颗粒成片脱落;除非用超短脉冲,否则切完还得补一道磨削去掉热损伤层。
三条路撞上的是同一个物理事实,金刚石层与硬质合金基体的热膨胀系数差一个量级,热量一进去,界面先产生热应力,微裂纹从界面起,齿还没成形,寿命已经打折。
二、水导激光是什么
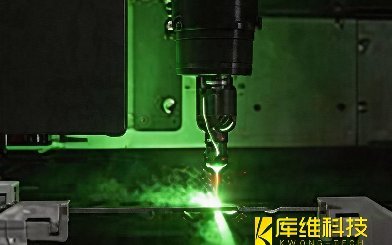
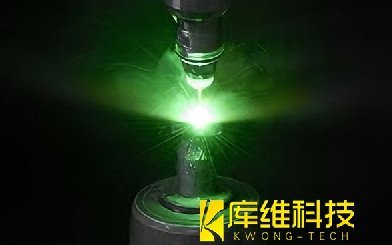
水导激光就是将纳秒级脉冲激光耦合进直径仅30–80 μm的高压水射流,水(折射率约1.33)与空气(1.0)的界面差让激光在水柱内发生全内反射,水柱就是一根"液态光纤"。脉冲间隙,高速水流立刻冲刷加工区,带走热量与碎屑。
三、水导激光加工金刚石复合片(PDC)钻头齿的实测结果
本次加工样品为小尺寸圆柱形 PDC 复合齿。这类齿坯尺寸小、批量大,外圆轮廓与端面倒角的一致性直接决定钻头装配精度,下料阶段任何热损伤或轮廓偏差都会放大为成品齿的早期失效。
我们采用的参数组合为 532 nm 绿光、激光功率 14 W、重复频率 6 kHz、扫描速度 8 mm/s、水压 300 bar、喷嘴直径 50 μm,水导激光在使用这套参数组合下加工PDC,热影响区从干式激光的数十微米级降至 2 μm 以内,实现了真正意义上的"冷加工"。
1、热损伤被压到亚微米级
加工后刃口经拉曼光谱检测,金刚石特征峰(≈1332 cm⁻¹)清晰完整,未检出 1350 cm⁻¹(D 峰)与 1580 cm⁻¹(G 峰)附近的石墨化特征,表明加工表层未生成 sp² 杂相。这也与 PDC 的固有热敏感特性相互印证,钴粘结相在 600℃ 以上即催化金刚石向石墨转变,800℃ 时石墨化、氧化与热应力微裂纹会同时出现。
2、切缝极窄
切缝宽度可低至 30–80 μm 量级,对于昂贵的 PDC 材料,这直接意味着出片率提升、边角料减少。切面粗糙度 Ra<0.5 μm,对于批量齿坯,这个精度等级意味着切完即可进入下道工序,无需二次抛光或精磨。配合水柱引导的圆柱形光束带来的无锥度、侧壁平行特性,上下尺寸一致,单件节拍可控,适合批量下料。
3、外圆轮廓与倒角一次成型
本次加工的最关键收获,是圆柱齿外圆轮廓与端面倒角的一次成型能力。这类标准回转体的难点不在齿形复杂度,而在于尺寸一致性与刃口完整性能否同时满足,倒角角度偏差会直接影响钻头装配后的后角和吃入性能。
对PDC钻头齿来说,加工工艺本身就是产品性能的一部分。水导激光的价值,是把"硬、脆、贵"三个字同时解开,无热损伤保住了材料本征性能,窄切缝省下了真金白银。