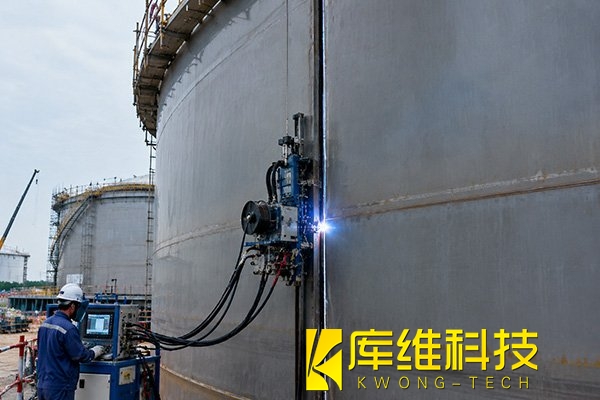
窄间隙自动焊技术在储罐制造中的实际应用
发布日期:2026-10-21 11:17 浏览量:
在大型液化天然气储罐施工现场,焊接正变得越来越像一套可监测、可记录、可重复的精密制造流程。其中的关键角色之一,就是窄间隙自动焊。
以 LNG 储罐为例,其内罐直径约 86m、罐壁高约 42m,仅壁板焊缝总长度就约 4500m。这些焊缝分布在竖直的纵缝和水平的环缝上,长期大量依赖焊条电弧焊,焊工要在罐内密闭、高位、烟尘大的环境里逐层堆焊,效率低、劳动强度大,质量还随人的状态波动。窄间隙自动焊,正是这几年改变这一局面的关键技术。
传统厚板焊接通常采用较宽的V形或U形坡口,需要逐层填充大量焊材,焊道多、热输入大,也更容易产生焊接变形。
窄间隙焊的核心,是把传统宽大的 V 形坡口改成接近直壁的窄 U 形坡口,焊枪或焊头探入坡口内逐层自动焊接。坡口一窄,坡口截面积大幅下降,需要的填充金属、焊道数和热输入随之减少;配合沿轨道行走的焊接小车或爬壁机器人,再叠加电弧跟踪、激光视觉等手段实时找正焊缝,就能实现连续自动施焊。
以LNG储罐常用的9%镍钢内罐纵缝为例,相关工艺通常采用U形窄坡口,并配合热丝TIG(钨极惰性气体保护焊)或全自动TT焊接工艺。细长焊枪进入窄缝后,通过摆动、旋转电弧或弧跟踪等方式加热坡口两侧,同时由行走机构沿罐壁稳定移动。
储罐现场焊接其实早有自动化分工:纵缝多用强迫成形的气电立焊,自下而上一次成形,效率可达手工电弧焊的十倍以上;环缝则以埋弧自动横焊为主。但在要求最苛刻的 LNG 9Ni 钢内罐纵缝上,工艺却长期保守,这恰恰是窄间隙智能焊最近几年攻坚的地方。
针对9%Ni钢储罐纵缝,有企业开发了窄间隙坡口智能热丝 TIG 焊系统,由轨道焊接小车沿壁板自动行走,集成高清熔池监控和电弧跟踪:
-
坡口改造:把焊条电弧焊的 60° V 形宽坡口改为 8° U 形窄间隙坡口;板厚 15mm 以下用单 U、15mm 及以上用双 U;
-
填充量与效率:相比焊条电弧焊,焊接工作量减少约 30% 以上;以第三圈壁板一条纵缝为例,手工焊约需 9~10h,窄间隙热丝 TIG 仅 5~6h,工效约为原来的 2 倍;
-
质量:该技术已用于一座 22 万 m³ LNG 储罐,焊接一次合格率达 99.44%,并实现道间免打磨;接头在 −196℃ 下的低温冲击、CTOD 断裂韧度和宽板拉伸性能均表现优异。
窄间隙自动焊的价值,在于把厚板焊接从高强度手工劳动,转变为受控的自动化制造。窄坡口对加工和组对精度要求更高,现场防风、清根、层间清理及过程监测也不能缺位。它更适合焊缝量大、材料特殊、质量要求高且具备工艺评定能力的大型储罐项目。对于普通小型储罐,还要结合板厚、材料、焊缝位置、检测要求和成本综合判断。
相关文章
耐腐蚀储罐焊接的“隐形杀手”:自动化产线如何规避气孔、裂纹等缺陷?
储罐焊切误差大?2025年智能自动化焊接技术全解析
石油储罐焊接自动化:IP65密封标准+智能跟踪系统全解析