在造船厂,有一种钢材无处不在,却长期让切割工序“犯难”——球扁钢。它截面呈带球头的“L”形:一端是扁平腹板,一端是加厚球形圆头。球头将材料重心外移,以更小自重换得更大截面模数,因此被大量用作船底板、舷侧、甲板和舱壁的纵骨、肋骨,堪称船体的“筋骨”。
一、激光早已能切几十毫米厚的钢板,为什么偏偏搞不定这根型钢?
其切割难点的核心在于它的非对称截面和三维结构,给切割带来了五大难题:
1、焦点对不上
球头是圆弧面,腹板是平面,两者存在明显高度差。普通平面切割头只能锁定单一高度,一切到球头,焦点立刻偏移,随之而来的是切不透、挂渣、断面歪斜。解决它,必须靠切割头实时自适应聚焦跟随。
2、激光被“弹”回来
球头圆弧面如同一面曲面镜,会将激光原路反射,既损失能量,又可能烧蚀聚焦镜片。加之球头与腹板过渡处存在阴影区,极易中途断切,必须专门优化入射角与走刀路径。
3、三维轨迹复杂
平板切割是二维的,球扁钢却要切端头、坡口和孔位,必须五轴联动;针对非对称截面建立专用轨迹算法,规划复杂度成倍上升。
4、功率必须“会变”
球头厚、腹板薄,同一束激光走过去,薄处可能已烧穿,厚处还没切透。功率要在一段路径上平滑渐变,进球头抬功率、进腹板收功率,参数窗口极窄。
5、排渣和装夹棘手
球头底部是半封闭空腔,辅助气体吹不进去,熔渣容易淤积成瘤;非对称截面又难夹持,夹紧伤球头、夹松腹板颤。加上长料运输后普遍弯曲扭曲,还得先做在线识别与定位。
1、机器人等离子切割线
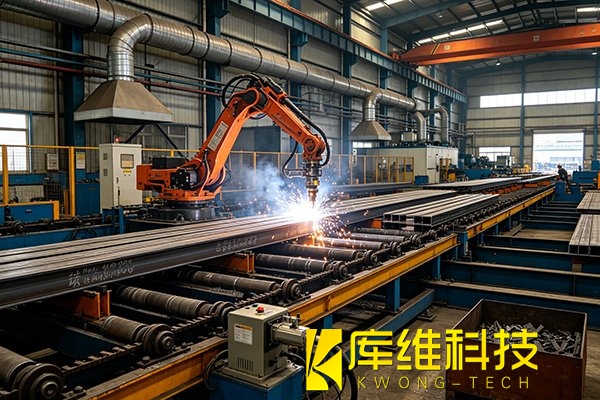
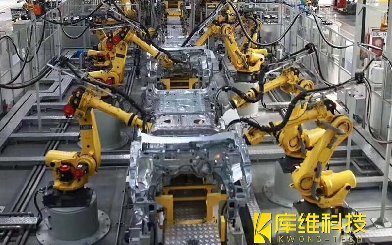
在球扁钢自动化里,机器人等离子切割线是船厂落地最成熟的一条路线。它不追求“激光有多炫”,而是把上料—输送—定位—划线喷码—端头/坡口/孔位切割—分拣下料串成一条连续产线。
典型产线由几部分构成:
-
辊道/链板输送:长料自动进给,避免人工拖料;
-
工业机器人+等离子割炬:六轴机器人配外部轴,做端头锁口、腹板/球头坡口、流水孔、工艺孔;
-
离线编程与套料软件:直接从 Tribon / AM / SPD 等船舶设计软件提数,几秒生成上千根型材程序,不再手工放样;
-
喷码划线单元:切割前打标识、划装配线,零件流向可追溯;
-
除尘与废料收集:切割房封闭除尘,车间环境和职业健康明显改观。
2、激光切割专用系统
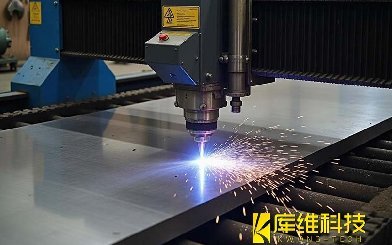
2026年,一套联合开发的厚板激光切割系统在东方重工落地,将“球扁钢激光切割”从没人敢接变成可投产。该系统集成了自适应聚焦跟随、优化入射角压制反射、五轴联动走截面、功率渐变切球头和腹板等关键技术。实测数据显示,切割12mm碳钢板,单日可切27张,而行业传统火焰或普通方案仅约12~13张,效率提升超一倍。
3、变形补偿技术
设备商现在普遍加装激光扫描或视觉检测,先将12米长料的弯曲、扭翘测出来,再让机器人轨迹“顺着料走”。《焊接》期刊刊发的机器人型钢切割线研究,也明确采用了激光检测+三维套料+参数标定的方案,来修正原材料变形。
从等离子到激光,从固定焦点到自适应跟随,球扁钢切割的自动化突围,本质上是用更聪明的算法和更灵活的执行机构,去驯服那根“不规矩”的型钢。