当智能焊接生产线遇上AI:自主感知与实时调整
发布日期:2026-11-18 09:54 浏览量:
过去,焊接机器人更像一个听话但“没主见”的执行者,路径由人示教,参数由人预设,遇到板材装配偏差、热变形或坡口波动,它仍会沿着原轨迹一路焊到底。焊偏、咬边、未熔合,往往要等焊完抽检才被发现。现在,这条逻辑正在被重写。
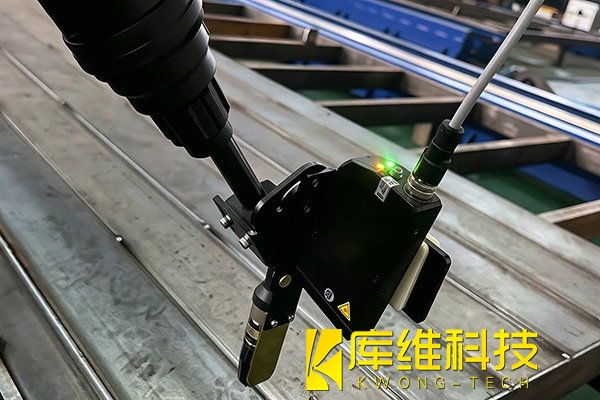
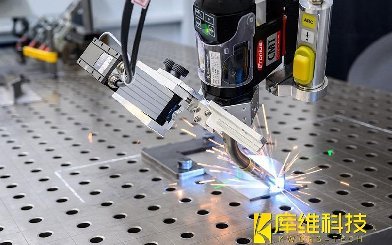
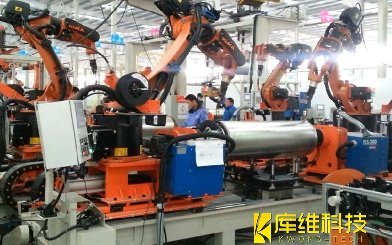
在一条重型结构件智能焊接产线上,机械臂靠近工件的第一件事不是起弧,而是“观察”:高速视觉相机扫描焊缝形貌,结构光还原坡口三维轮廓,热成像感知熔池温度,声学与电信号同步采集弧压、电流波动。多模态数据在边缘端融合,AI在每秒30帧的节奏里识别中心线、宽度与边缘特征,实时修正轨迹,焊缝特征识别率可达99.8%,轨迹控制精度稳定在±0.5毫米。
焊接本可以拆成五个动作:识别、计算、执行、判断、反馈。传统机器人只做“执行”,前两段靠工程师示教,后两段靠老师傅盯守。
新一代系统的关键突破,是把五段连成一条闭环:
-
看得到:3D视觉+线激光+红外三模感知,在强弧光、飞溅、烟尘干扰下仍能稳定提取焊缝;
-
想得清:工艺大模型根据材质、板厚、坡口类型,从万级参数库中匹配初始工艺包;
-
调得动:焊接中持续监测熔池形态与热变形,动态微调电流、电压、速度与焊枪姿态;
-
学得会:老师傅的手法被转化为训练数据,异常样本回流模型,能力随产线运行持续迭代。
船舶与钢结构场景的实测中,系统实现“自由摆件、一键启动”,无需人工逐点示教,换产调试时间缩短约80%,焊缝一次合格率达到99.2%,返工率下降60%。
行业里常有一个误区:以为装个摄像头就是智能焊接。事实上,缺陷识别准确率早已不是瓶颈,真正卡住工程落地的是闭环延迟。
当板材受热翘曲、间隙突然变大,系统必须在几百毫秒内完成“感知—决策—纠偏”。有研究指出,当前产业痛点已从“看得见缺陷”转向“来得及修正缺陷”,闭环延迟超过800毫秒,实时干预基本失效。
解决思路是“轻模型+边缘算力+机理先验”:
-
视觉推理放在工位边缘,不回传云端,降低时延;
-
运动控制周期压到毫秒级,保证纠偏指令跟得上焊枪节奏;
-
用热传导与熔池流动的物理模型做先验,减少纯数据驱动的黑箱抖动。
据公开行业研究,线激光焊缝跟踪传感器精度已达0.01毫米,多模态融合设备在船舶、钢结构复杂场景的试点合格率超过98%;智能焊接在船企渗透率2025年突破65%,较2021年提升42个百分点。
一线工人从“手持焊枪的人”变成“管理机器人集群的人”。一人看两台、三台设备,上下料与异常接管即可,弧光、烟尘、辐射的暴露时间大幅下降。
智能焊接产线最容易被误读为“无人化叙事”。但现场更真实的价值,是把稀缺的工艺经验变成可复用、可迁移、可审计的数字资产。从“按程序干活”到“边焊边诊断边修正”,智能焊接的真正分水岭,不是机械臂多灵活,而是产线第一次具备了现场判断力。
相关文章
工艺数据库对自动化焊接机器人的重要性
压力容器焊接的物联网革命:从单台机器人到数字化车间
焊接自动化产线从"零件"到"系统"的蜕变
精准控能:焊接机器人如何用"智控"啃下能耗硬骨头
压力容器模块化方案:焊接精度±0.05mm,成本降低40%

三维焊接机器人如何实现复杂焊缝?揭秘制造黑科技
5大自动化焊接机器人解决方案,提升产能!
焊接自动化技术进化史:从手工焊到激光-电弧复合焊接的工业跃迁
压力容器焊接自动化改造如何用机器人替代人工并提升良品率?