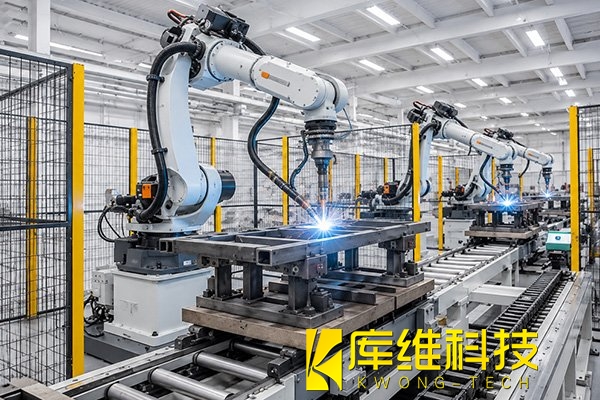
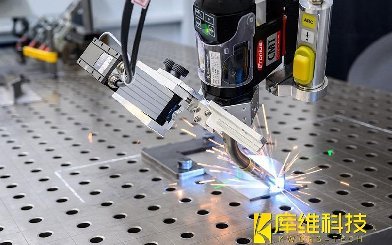
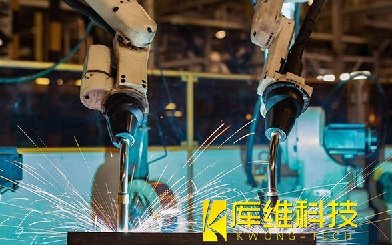
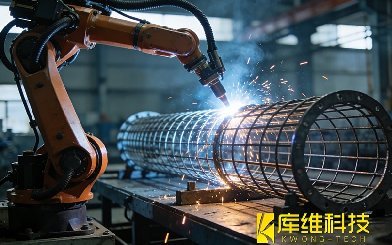
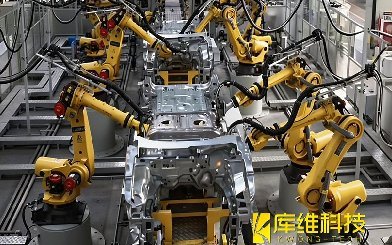
很多人对自动化焊接机器人的理解,还停留在"机械臂按程序走一圈"。机器人的重复定位精度能做到±0.05 mm,走直线比人稳得多。但它不知道第一条缝和第二条缝该用多大电流。
一、工艺数据库,存的不只是"电流电压"
通俗讲,它是把老师傅脑子里的经验,翻译成机器能调用的结构化参数包。
一套完整的焊接工艺数据,至少包含三层:
-
工件特征:材质、板厚、坡口形式、焊接位置;
-
过程参数:电流、电压、送丝速度、保护气流量、摆动幅度、焊接速度、层间温度;
-
质量反馈:焊缝成型尺寸、气孔/未熔透等缺陷记录、一次合格率。
国家基础学科公共科学数据中心已公开多组焊接工艺数据集,覆盖气保焊、激光焊及复合焊,目的很明确:建立"参数输入—焊缝输出"的可量化映射,而不是靠手感试错 。
二、为什么它比机械精度更关键
机械臂的重复定位精度做到±0.05mm并不稀奇,但同样一道焊缝,材质差一点、装配间隙大一点,照搬同一组参数就可能出气孔、咬边、未熔透。
工艺数据库的价值,是让机器人从"按程序动"升级为"看工况选参数"。
库维科技的工业级焊接大模型,基于超千万组真实焊接数据训练,参数库覆盖碳钢、不锈钢、钛合金等95%以上大类金属材料,形成28维质量评价体系。现场验证中,工艺开发周期缩短约60%,综合成本降低40%以上;检测到焊缝偏差后,系统可在50毫秒内自主调取参数并下发指令 。
在海洋工程领域,海油工程自研的柔性制造智能焊接系统,核心软件与工艺库实现100%国产化。面对最大70mm厚钢板,一次焊接合格率稳定在98%以上,较传统模式综合效率提升40%+ 。
一项针对工程机械结构件的工程研究中,引入"时序数据库+强化学习"闭环后,焊缝一次合格率达到97.9%,热输入方差降低58.1%,这意味着每一道焊缝的热控制都更均匀,不再看天吃饭 。
三、它解决的是制造业三个老痛点
经验留不住:高级焊工退休、离职,参数跟着人走。工艺库把经验固化成可继承、可复制的数字资产。
换产太慢:多品种小批量场景下,传统示教调参常以小时计。有了标签化工艺包(选材质、选厚度、选坡口),换型可以从"重新开发"变成"菜单调用"。
质量不可追溯:每一道焊缝用了什么参数、当时电流电压如何波动,都能回放。这对汽车、航天、压力容器这类强合规行业,是刚需而不是加分项。
焊接机器人的下一阶段竞争,本质是高价值工艺数据的积累速度。谁先在真实工况里沉淀更多"材质×厚度×坡口×缺陷"的闭环样本,谁的机器人就越接近"会思考的焊工"。对自动化产线来说,机械臂决定你能不能焊,工艺数据库才决定你焊不焊得长远。