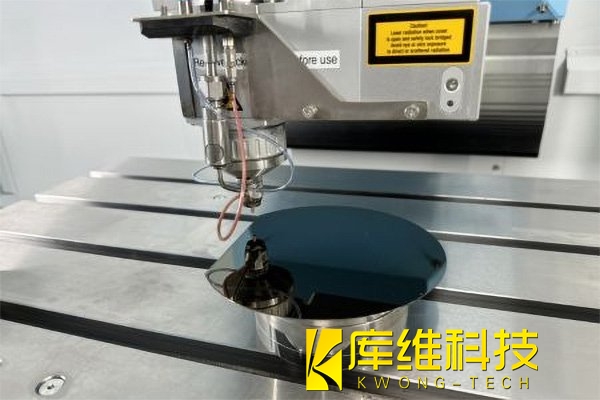
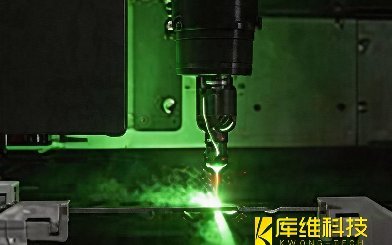
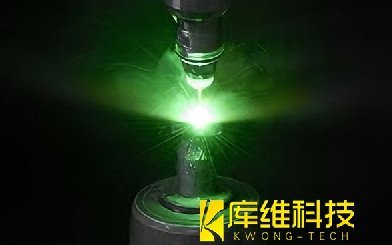
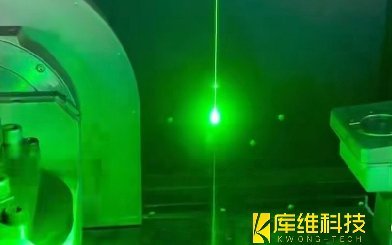
把激光塞进一根头发丝粗细的水柱里,再让它去切硅片,这听起来像把刀刃换成了一束光、把导轨换成了水流,这就是水导激光。它的原理不复杂:高能脉冲激光从侧面耦合进高压微水射流,在水与空气的界面上不断发生全内反射,像在一根“液态光纤”里跑完全程,最后精准落在晶圆表面。
一、为什么水导激光设备几乎清一色配532 nm绿光?
1、超纯水
激光在水里不是无痛传输的,它按比尔-朗伯定律,光程越远,能量衰减越厉害,衰减快慢由水的吸收系数决定。
《中国激光》相关综述提到:纯水对蓝绿光波段衰减最低,俗称“水下窗口”;对紫外和红外吸收明显更强。水对532nm绿光的吸收系数在10⁻³ cm⁻¹量级,对1064nm红外约10⁻¹ cm⁻¹,差出两个数量级。
实测对比:532nm绿光在水射流里走20mm,透射率约99%;同条件下1064nm红外只剩约60%。红外被水吃掉的那些能量不会消失,只会变成热,水温一升,折射率扰动、射流抖动、光路偏移全来了。
2、硅
硅在300–1000nm区间,吸收系数随波长变短而增大,532nm绿光在硅的表面吸收率约60%,明显高于1064红外的约30%。这意味着绿光能量更集中在表层完成烧蚀,不容易往内部“焖”出热影响区。
二、水导激光切出来的结果是什么样的?
在库维水导激光公开的实测案例里,532nm绿光水导激光切割单晶硅晶圆,典型参数:
-
切缝30–50μm,比砂轮锯的80μm更省料
-
薄片切割速度可达200mm/s
-
热影响区<5μm
-
崩边控制在5μm内,崩边率可低于0.01%
-
表面粗糙度Ra≤1μm
-
水射流机械力小于0.1N,基本等于非接触加工
三、那绿光会伤晶圆吗?
会,但“会”不等于“必然”。任何激光都是热过程,绿光也不例外。真正决定伤不伤晶圆的,是脉冲能量、重复频率、走刀速度和冷却是否匹配。水导结构其实给了绿光一个很宽的工艺窗口:
-
水流强制对流冷却,冷却速率可达10⁶ K/s量级,热量来不及往晶格深处扩散;
-
同轴冲屑,切缝里不堆重熔层;
-
光束在水柱里平行传播,能量分布均匀,不容易打出局部过热斑。
换句话说,绿光不是“零损伤”,而是“损伤可控”。对比实验:传统激光在硅片上划槽,热影响区大、烧蚀严重、沟槽两侧堆积残渣、槽内残留物清不掉;而水导激光划出来基本没有热影响区,槽底和槽顶看不到明显残渣与再凝固层,切口平整。水射流对工件的机械力小于0.1 N,比常规激光切割的辅助气体低一个量级,不会带来崩边。
四、那为什么不用紫外?
水对355 nm的吸收同样很低,理论上更理想,已有研究把355 nm耦合进40 μm水射流加工SiC和氧化铝晶片,切口35–40 μm、边缘无碎裂。
卡住的是工程条件:355 nm靠三倍频获得,转换效率低,高平均功率难做;紫外光学元件成本高、寿命短。532 nm是二倍频,技术成熟、功率档位齐全。这是性价比算出来的结果,不是物理上的唯一解。
一个反例能说明这点:GaAs带隙1.42 eV,绿光光子能量远超带隙,容易过度吸收,Synova在这个材料上用的反而是1070 nm红外,35 W配23 μm水射流,40 mm/s切完100 μm厚晶圆,切缝25 μm。
所以说水导激光设备主流激光选择为什么是绿光,不是因为绿光看起来酷,而是它在水导系统里同时过了两关:水里传得远,硅上吸得准。紫外更“冷”但功率和成本受限;红外功率大却在水里亏一半;绿光卡在中间,传输损耗低、硅吸收好、设备成熟、良率稳。
这也是为什么从硅片划片、SiC晶圆、MEMS,到金刚石散热片,水导激光设备几乎都把532nm写成标配。